结论:冷镦头部开裂按硬度→表面→模具间隙→润滑四项排查,先打硬度看是不是HB超了187,再磨表面看折叠,接着配模间隙,末了补润滑。
讲真,冷镦开裂排查有顺序,别东查一下西查一下!
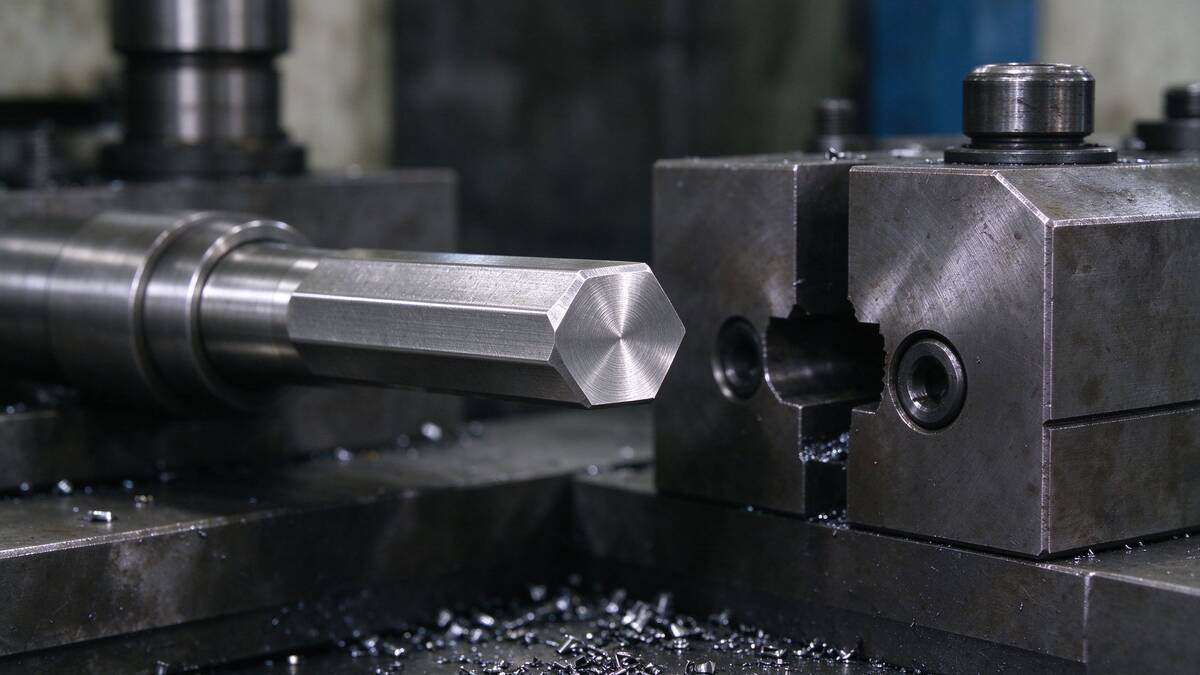
冷镦不锈钢件,头部一冲就裂,是做标准件、铆钉、螺母最头疼的问题。泰州市惠众不锈钢制品有限公司常年供应冷镦用六角棒、圆棒,把头部开裂的常见原因整理成排查清单,照着查能少走弯路。
1. 先看料是不是太软太硬
冷镦料必须是退火软态。硬度太高,材料塑性不够,镦粗时表面不开裂才怪。拿硬度计打一下,304冷镦料一般控制在HB187度以下。
反过来,料如果偏软、夹杂多,也会因为内部组织不均开裂。这种料断口看得到夹杂,要找供应商换炉批。
2. 再看表面
表面有折叠、麻点、划痕的料,成型时这些缺陷就是应力集中点,头部棱边先裂。冷镦料表面粗糙度Rz要压得低,剥皮或修磨到位。
棒料表面还有一个坑:冷拔残留的润滑膜太厚或不均匀,成型时局部拉伤。来料表面要清洁,不能有油污、锈斑。
3. 模具和润滑
凹模圆角太小、冲头与凹模间隙不对,金属流动不顺畅,头部被"挤"裂。间隙按棒料实测对边加0.05到0.1mm配。
润滑也是关键。冷镦油要跟上,二硫化钼或专用冷镦油,油量不足,材料和模具干磨,温度一高就裂。
4. 排查顺序
建议按这个顺序查:硬度→表面→模具间隙→润滑。换炉批试料、调整模具、补充润滑,一项一项排除,很快能定位。
三句话总结:先打硬度,再看表面,最后配模。
5. 现场案例
有个做六角螺母的客户,一冲就裂,查下来是料硬度HB210度,偏硬。换成退火软态HB180度,开裂率从30%降到2%。后来他们要求每批料到货先打硬度,不合格直接退。,换料后开裂率从30%降到2%,后来每批必打硬度,HB超187直接退。
补个参数:304冷镦料硬度控制在HB187度以下,凹模按实测对边加0.05到0.1mm配,二硫化钼润滑脂每次涂0.5克。硬度超过HB200度的料,建议退火后再用。
大家冷镦时遇到过头部开裂吗?是怎么排查解决的?聊聊你的经历。
补一句:别死扛,试模三次还裂就换料,别在硬度上较劲。大家觉得呢?
说真的,这排查顺序别乱:先硬度,再表面,接着模具,末了润滑。乱了顺序就是瞎折腾。有次一客户上来就换模具,换了三副还裂,后来一打硬度HB210,料硬了,退火就好。模具钱白花。
这个顺序我们试过无数次,反着来就走弯路——比如先换模具后打硬度,换了三副还裂,最后查出来料硬了,模具钱全白花。别犯这个错。
所以别上来就怀疑设备。
我自己经手过一批,304线材,一冲就裂,当时以为模具间隙不对,调来调去没用。后来老师傅拿锉刀在断口上蹭了一下,说这料硬得锉不动。送化验一测,HRB92,超了。换了软态料,一次成型。这事记到现在。
据GB/T 14981不锈钢棒材标准及车间实操经验整理,具体参数参考值以双方技术协议为准。
泰州市惠众不锈钢制品有限公司专业供应冷镦用不锈钢六角棒、圆棒,按负公差稳定交货,客户配模有疑问可来料样一起测。
以上为冷镦开裂的常见排查经验,具体以实际试模结果为准。泰州市惠众不锈钢制品有限公司。
关注惠众不锈钢智能制造与产能升级动态,获取更多行业信息。